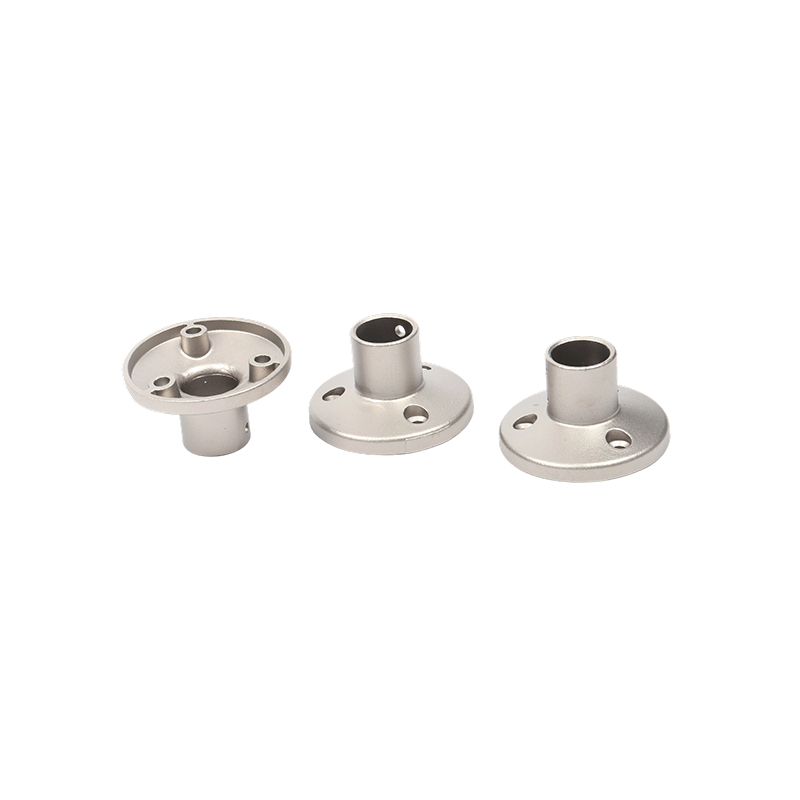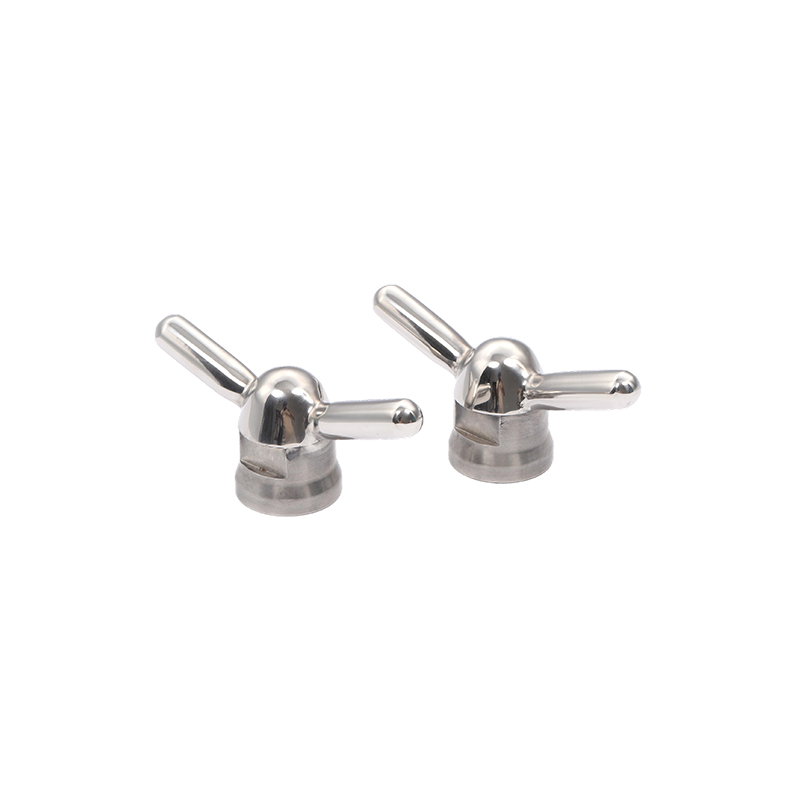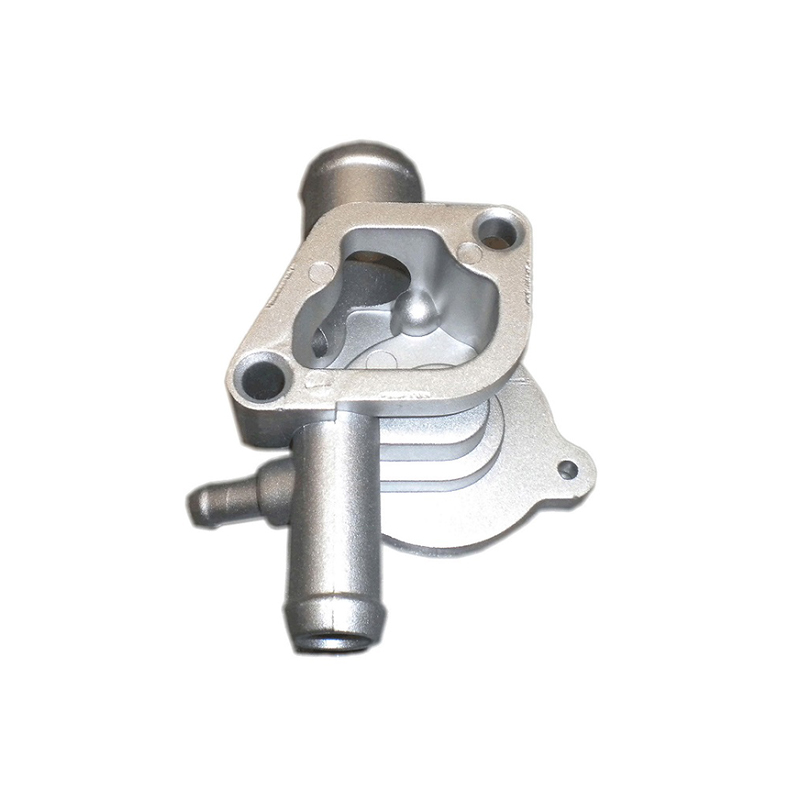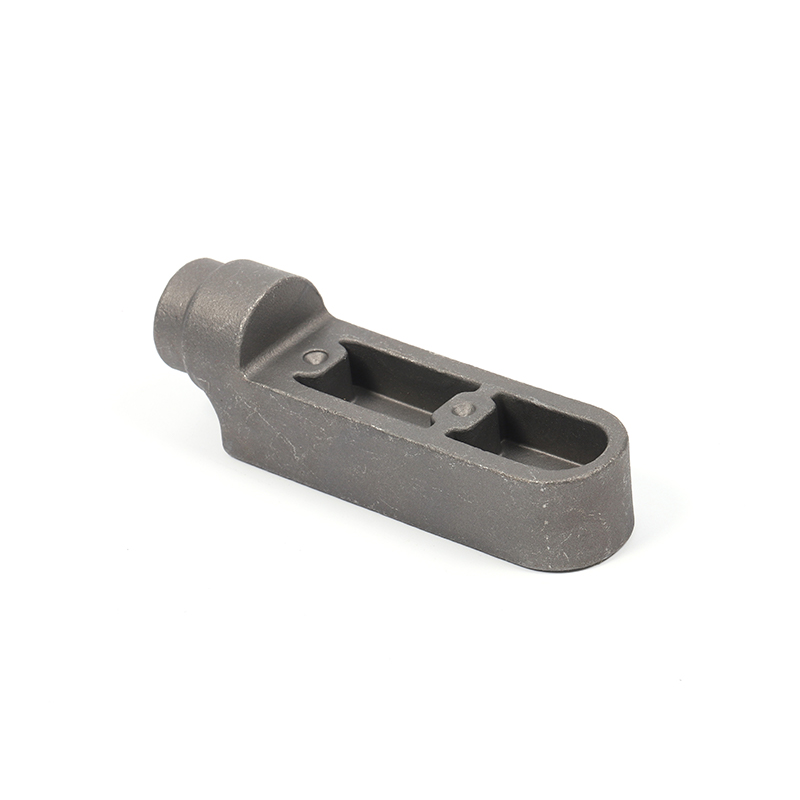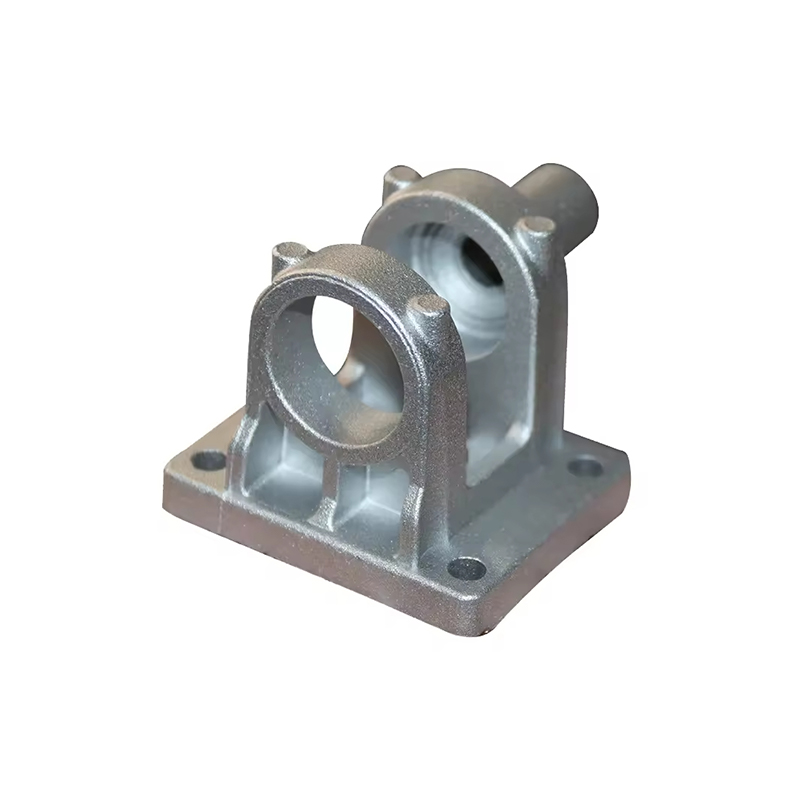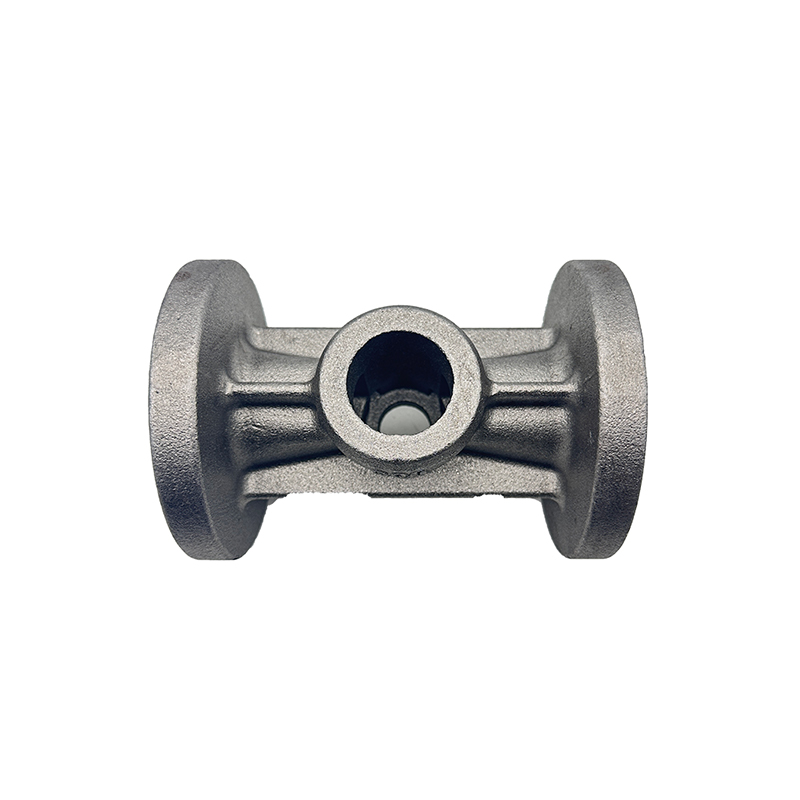
صب دقيق خفيف الوزن يقع عند التقارب بين علوم المواد وهندسة الأدوات والتحكم في الأبعاد. فهو يمكّن المصنعين عبر قطاعات الطيران والسيارات والطب والدفاع من إنتاج مكونات معدنية معقدة شبه شبكية تجمع بين الحد الأدنى من الكتلة والتفاوتات الصارمة - وهي صفات أصبحت غير قابلة للتفاوض بشكل متزايد في التطبيقات التي تعتمد على الأداء.
ما هو الصب الدقيق خفيف الوزن
يشير الصب الدقيق خفيف الوزن إلى مجموعة من عمليات تشكيل المعادن المصممة لإنتاج مكونات ذات دقة أبعاد عالية أثناء استخدام السبائك التي تقلل الكتلة الإجمالية للمكونات. على عكس طرق الصب التقليدية حيث يتم توقع المواد الزائدة وإزالتها من خلال التصنيع، يهدف الصب الدقيق إلى الحصول على نتيجة شبه صافية - يتطابق الجزء المصبوب بشكل وثيق مع الهندسة النهائية، مما يقلل من نفايات ما بعد المعالجة والمواد في وقت واحد.
يشمل المصطلح العديد من التقنيات المتميزة بما في ذلك الصب الاستثماري (الشمع المفقود)، والصب بالقالب بسبائك خفيفة الوزن، والصب بالضغط، وصب المعادن شبه الصلبة. ما يوحدهم هو المهمة المزدوجة: تحقيق دقة هندسية قابلة للتكرار واستخدام المواد التي توفر نسبة الكثافة إلى القوة فيها توفيرًا كبيرًا في الوزن. تعد سبائك الألومنيوم وسبائك المغنيسيوم وسبائك التيتانيوم من أكثر عائلات المواد استخدامًا على نطاق واسع في هذا المجال.
طرق الصب الأساسية وخصائصها
صب الاستثمار
يظل صب الاستثمار، المعروف تاريخيًا باسم عملية الشمع المفقود، معيارًا للتعقيد الهندسي في الصب الدقيق. يتم تغليف نمط الشمع بطبقات من الطين الخزفي، الذي يتصلب في القشرة. يتم بعد ذلك إذابة الشمع، ثم يُسكب المعدن المنصهر في قالب السيراميك. عند تطبيقها على السبائك خفيفة الوزن مثل الألومنيوم A356 أو التيتانيوم Ti-6Al-4V، يمكن أن يحقق الصب الاستثماري سماكة جدار تصل إلى 0.8 مم وتفاوتات تصل إلى 0.1 مم لكل 25 مم من البعد.
هذه العملية مناسبة بشكل خاص لمكونات توربينات الفضاء الجوي، وأطر الغرسات الجراحية، والأقواس الهيكلية ذات الجدران الرقيقة حيث يكون كل من التعقيد الهندسي والوزن المنخفض أمرًا إلزاميًا. يتمثل القيد الرئيسي لها في وقت الدورة: حيث تتطلب كل قشرة سيراميك مراحل تجفيف متعددة، مما يجعلها أقل ملاءمة لعمليات الإنتاج ذات الحجم الكبير للغاية.
صب الألومنيوم
يعتبر صب الألمنيوم بالضغط العالي بمثابة العمود الفقري للصب الدقيق خفيف الوزن في صناعة السيارات والإلكترونيات الاستهلاكية. يتم حقن الألمنيوم المنصهر في قوالب الفولاذ المقسى تحت ضغوط تتراوح من 10 إلى 175 ميجاباسكال. يتم قياس أوقات الدورة بالثواني بدلاً من الساعات، وتتحمل العملية بشكل موثوق تفاوتات تزيد أو تقل عن 0.05 مم في ظروف الإنتاج المستقرة.
تم تصنيع السبائك مثل ADC12، وA380، وSilafont-36 خصيصًا للصب بالقالب، مما يوفر سيولة جيدة، وانخفاض الانكماش، ومقاومة التآكل. تعمل عملية الصب بالقالب بمساعدة الفراغ على تقليل مسامية الغاز، مما يتيح معالجة الأجزاء بالحرارة ولحامها - وهي القدرات التي غالبًا ما تفتقر إليها قوالب الصب التقليدية.
صب المغنيسيوم
يعد المغنيسيوم أخف المعادن الهيكلية في الاستخدام الهندسي على نطاق واسع، حيث تبلغ كثافته حوالي 1.74 جم / سم 3 مقارنة بـ 2.7 جم / سم 3 للألمنيوم. يتيح قالب Thixomolding والصب بالغرفة الساخنة لسبائك المغنيسيوم مثل AZ91D وAM60B إنتاج حاويات ومكونات هيكلية ذات جدران رقيقة وخفيفة الوزن. يعتبر صب المغنيسيوم بارزًا بشكل خاص في هيكل الكمبيوتر المحمول، ومكونات عمود التوجيه، والهياكل الداخلية للفضاء حيث يحمل كل تخفيض بالجرام آثارًا ذات معنى على التكلفة أو الأداء.
صب الضغط والمعالجة شبه الصلبة
يطبق الصب بالضغط الضغط الهيدروليكي أثناء التصلب، مما يؤدي إلى قمع المسامية وتحسين الخواص الميكانيكية بما يتجاوز ما يحققه الصب بالقالب التقليدي. يقوم صب المعادن شبه الصلبة، بما في ذلك متغيرات الريوكاست والتكسوكاست، بمعالجة السبيكة في حالة صلبة جزئيًا، مما ينتج عنه بنية مجهرية كروية دقيقة تقاوم التمزق الساخن. يتزايد اعتماد كلتا الطريقتين للمكونات الهيكلية ذات الأهمية الحيوية للسلامة مثل أذرع التحكم، والمفاصل، وحوامل المحرك، حيث يجب أن يفي الألومنيوم خفيف الوزن أيضًا بمتطلبات التعب والصدمات.
اختيار المواد للتطبيقات ذات الوزن الحرج
تتحكم السبيكة المختارة بشكل أساسي في ما يمكن أن تحققه عملية الصب من حيث الحد الأدنى لسمك القسم، والانتهاء من السطح، وقابلية المعالجة الحرارية، وإمكانية التشغيل الآلي بعد الصب. يقارن الجدول أدناه عائلات السبائك الأكثر شيوعًا المستخدمة في عمليات الصب الدقيقة خفيفة الوزن.
| عائلة السبائك | الكثافة (جم/سم3) | UTS النموذجي (MPa) | العملية الأولية | الميزة الرئيسية |
|---|---|---|---|---|
| الألومنيوم A356-T6 | 2.68 | 262 | الاستثمار / الجاذبية تموت | قابلية الصب وقابلية اللحام ممتازة |
| الألومنيوم A380 | 2.71 | 317 | صب القالب بالضغط العالي | سيولة عالية للجدران الرقيقة |
| المغنيسيوم AZ91D | 1.81 | 230 | صب القالب بالغرفة الساخنة | الخيار الهيكلي الأقل كثافة |
| التيتانيوم Ti-6Al-4V | 4.43 | 950 | صب فراغ الاستثمار | أعلى نسبة القوة إلى الوزن |
| المنيوم-سيليكون سيلافونت-36 | 2.65 | 340 | يموت فراغ / يلقي الضغط | قابل للمعالجة بالحرارة، وقابل للحام |
تحتل مصبوبات التيتانيوم شريحة متخصصة. على الرغم من أنه أكثر كثافة من الألومنيوم والمغنيسيوم، إلا أن التيتانيوم يوفر قوة محددة تتجاوز كليهما، مما يجعله المادة المفضلة عندما تكون المتطلبات الهيكلية شديدة وميزانيات الوزن لا تزال ضيقة - وهو وضع شائع في هياكل الطائرات العسكرية والمزروعات الطبية.
معايير التحكم في الأبعاد والتسامح
يتم قياس الدقة في الصب من خلال التفاوتات، والانتهاء من السطح، وحدود المسامية. تحدد معايير الصناعة مثل ISO 8062، وASTM B85، وAMS 2175 نطاقات تباين الأبعاد المقبولة لمكونات الصب اعتمادًا على العملية والسبائك وظروف الخدمة المقصودة.
تلبي عمليات الصب الاستثماري التي تعمل بالألمنيوم والتيتانيوم عادةً درجات تحمل CT4 إلى CT6 بموجب ISO 8062، والتي تتوافق مع التفاوتات في نطاق 0.26 مم إلى 0.74 مم لأبعاد 50 مم. يمكن أن يحقق الصب بالقالب عالي الضغط درجات CT4 إلى CT5 أكثر إحكامًا على الميزات التي يتم تشكيلها مباشرة بواسطة القالب، على الرغم من أن ميزات خط الفراق وأبعاد جانب القاذف تخضع لتباين أكبر.
خشونة السطح لها نفس القدر من الأهمية في العديد من التطبيقات. توفر المسبوكات الاستثمارية المصبوبة عادةً قيم Ra بين 1.6 و3.2 ميكرومتر، وهو ما يلغي في العديد من السياقات الفضائية والطبية الحاجة إلى التشغيل الآلي على الأسطح غير المتزاوجة. عادةً ما تحقق المسبوكات القالبية قيم Ra من 0.8 إلى 2.0 ميكرومتر على الوجوه المشكلة بالقالب.
إدارة المسامية: تحدي الدقة الخفية
المسامية الداخلية - الفراغات التي تتكون من الغاز المحصور أو الانكماش المتصلب - هي العيب الأكثر شيوعًا في المصبوبات خفيفة الوزن والسبب الرئيسي لفشل المصبوبات الدقيقة في التقييم غير المدمر. إن الصب بالقالب بمساعدة الفراغ، والتصلب المتحكم فيه من خلال التبريد الموجه، والضغط المتوازن الساخن (HIP) بعد المعالجة هي الاستراتيجيات الثلاث الرئيسية المستخدمة لجلب المسامية ضمن المواصفات. إن HIP، الذي يطبق الحرارة والضغط المتزامنين لانهيار الفراغات الداخلية، هو ممارسة قياسية لسبائك التيتانيوم الفضائية ويتم اعتمادها بشكل متزايد لمكونات الألومنيوم الهيكلية في منصات المركبات الكهربائية.
عملية الصب الدقيقة خفيفة الوزن: خطوة بخطوة
بغض النظر عن الطريقة المحددة، تتبع عملية الصب الدقيقة خفيفة الوزن بغرض الإنتاج تسلسلًا منطقيًا من المراحل التي توازن بين السرعة والجودة والتكلفة.
- التصميم والمحاكاة: تم تصميم هندسة المكونات من أجل قابلية الصب باستخدام برنامج محاكاة العناصر المحدودة وتدفق السوائل. تحدد نمذجة التصلب النقاط الساخنة المحتملة ومناطق الانكماش ومواقع البوابات قبل قطع أي أدوات.
- تصنيع الأدوات: يتم تصنيع القوالب أو أدوات الصب الاستثمارية، عادةً من الفولاذ أداة H13 لصب القوالب أو الألومنيوم لأنماط الصب الاستثمارية النموذجية. يتم إجراء فحص الأبعاد قبل صب أي معدن.
- تحضير السبائك: يتم صهر الشحنة المعدنية، وتفريغها من الغازات، وتحليلها كيميائيًا باستخدام قياس طيف الانبعاث البصري للتأكد من أن التركيبة ضمن المواصفات. يعد تفريغ الغاز أمرًا بالغ الأهمية بالنسبة للألمنيوم والمغنيسيوم لإزالة الهيدروجين المذاب.
- صب: يتم إدخال المعدن في القالب أو يموت تحت معلمات درجة الحرارة والضغط والسرعة التي يمكن التحكم فيها. بالنسبة لصب الاستثمار، يتم تسخين الأصداف مسبقًا لضمان التعبئة الكاملة والتصلب الاتجاهي.
- التبريد والإخراج: معدلات التبريد التي تسيطر عليها تحكم البنية المجهرية. غالبًا ما يتبع الإخماد السريع بعد الصب عملية التعتيق أو المعالجة الحرارية للمحلول لتطوير الخواص الميكانيكية المطلوبة.
- التشطيب والتفتيش: تتم إزالة البوابات والرافعات، ويتم تفجير الأسطح أو معالجتها كيميائيًا، وتخضع الأجزاء لفحص الأبعاد بواسطة آلة قياس الإحداثيات (CMM)، أو المسح بالأشعة السينية أو الأشعة المقطعية بحثًا عن المسامية الداخلية، واختبار القسيمة الميكانيكية عند الحاجة.
تطبيقات الصناعة
الفضاء والدفاع
تهيمن مكونات التيتانيوم والألومنيوم المصبوبة على الاستثمار في عمليات الصب الدقيقة خفيفة الوزن في مجال الطيران: أغلفة التوربينات، والأقواس الهيكلية، ومرفقات إلكترونيات الطيران، والمشعبات الهيدروليكية. تعد القدرة على دمج التجميعات التي كانت تتطلب سابقًا قطعًا متعددة مُشكَّلة آليًا في قالب واحد بمثابة محرك رئيسي للتكلفة والوزن. غالبًا ما يمكن إعادة هندسة الدعامة الهيكلية التي كانت تتألف سابقًا من خمسة تفاصيل ملحومة كصب استثماري واحد بأداء ميكانيكي متطابق أو متفوق.
السيارات والمركبات الكهربائية
يخضع صب السيارات خفيف الوزن لتغير سريع مدفوع بالكهرباء. تتطلب المركبات الكهربائية التي تعمل بالبطارية مكونات هيكلية تدير أحمال التصادم دون العقوبات الجماعية للفولاذ، وتعتمد استراتيجيات الهيكل متعدد المواد بشكل متزايد على مصبوبات الألومنيوم الكبيرة كعقد هيكلية. إن ما يسمى بنهج gigacasting - إنتاج الأجزاء السفلية الخلفية بالكامل كمسبوكات من الألومنيوم - هو امتداد مباشر لمبادئ الصب الدقيقة المطبقة على نطاق الإنتاج. تعد عقد الإطار الفرعي، وأغطية المحرك، والمبادلات الحرارية، ومفاصل التعليق من بين أكبر المصبوبات الدقيقة خفيفة الوزن في السيارات اليوم.
الأجهزة الطبية والقابلة للزراعة
يخدم صب الاستثمار في التيتانيوم تصنيع غرسات العظام والعمود الفقري حيث يتطلب الأمر التوافق الحيوي ومقاومة التآكل والتحكم الدقيق في الأبعاد في وقت واحد. يتم استخدام سبائك التيتانيوم المصبوبة في أقفاص العمود الفقري، ومكونات إعادة بناء الورك والركبة، وأجهزة تثبيت الصدمات. تتم إدارة نسيج السطح في المصبوبات المزروعة بشكل متعمد: تعمل الأنسجة الخشنة على تعزيز التكامل العظمي، في حين تقلل الأسطح الملساء المحملة من حطام التآكل.
الصناعة والطاقة
تمثل أغلفة المضخات، وأجسام الصمامات، ومكونات الضاغط، وشفرات التوربينات في معدات الطاقة الصناعية قطاعًا متناميًا للصب الدقيق وخفيف الوزن. في التطبيقات التي يؤدي فيها التخفيض الشامل بشكل مباشر إلى تقليل استهلاك الطاقة - المكونات الدوارة في المضخات والضواغط - تحل مصبوبات الألومنيوم والمغنيسيوم محل الحديد الرمادي، مما يؤدي إلى مكاسب في الكفاءة تستعيد الاستثمار في الأدوات خلال فترات إنتاج قصيرة نسبيًا.
ضمان الجودة والتقييم غير المدمر
تمتد الدقة في الصب الدقيق خفيف الوزن إلى نظام الفحص. بالنسبة للمكونات الحيوية للسلامة، يتم تحديد طرق التقييم غير المدمرة التالية بشكل شائع في وثائق المشتريات.
يكشف الاختبار الشعاعي باستخدام الأشعة السينية أو التصوير المقطعي المحوسب عن المسامية الداخلية والشوائب والإغلاق البارد. أصبح التصوير المقطعي على وجه الخصوص هو المعيار الذهبي للمسبوكات المعقدة لأنه ينتج خريطة ثلاثية الأبعاد للحالة الداخلية التي يمكن تراكبها مع نموذج CAD للتحقق من الهندسة والسلامة في وقت واحد. يكتشف فحص اختراق الفلورسنت الشقوق واللفائف التي تكسر السطح. يؤكد التحقق من الأبعاد بواسطة CMM أبعاد الواجهة المهمة، وتجويف المحمل، واستواء سطح التزاوج. تؤكد قسائم الاختبار الميكانيكية المصبوبة من نفس الحرارة قوة الشد وقوة الخضوع والاستطالة والصلابة لمواصفات المواد.
اعتبارات التصميم لمهندسي الصب
يبدأ الصب الدقيق الفعال وخفيف الوزن قبل صب المعدن بوقت طويل. ترشد مبادئ التصميم من أجل الصب (DFC) القرارات الهندسية التي تحدد ما إذا كان يمكن إنتاج المكون بشكل متكرر ضمن حدود التسامح. تمنع أقسام الجدار الموحدة التصلب التفاضلي والبقع الساخنة التي تخلق مسامية الانكماش. تتيح زوايا السحب من 1 إلى 3 درجات على الأسطح الرأسية إخراجًا نظيفًا من القوالب. تعمل الشرائح السخية عند الجدران المتقاطعة على توزيع الضغط أثناء عملية التصلب وفي الخدمة. تعتبر الأضلاع أكثر كفاءة من زيادة سمك الجدار الإجمالي لتحقيق الصلابة في الهياكل خفيفة الوزن.
يعمل برنامج تحسين الطوبولوجيا، الذي تم دمجه الآن على نطاق واسع في سير عمل تصميم الصب، على إنشاء أشكال هندسية عضوية ذات كتلة دنيا توجه المعدن فقط عند وجود الحاجة الهيكلية. هذه الأشكال الهندسية المحسنة، التي كانت ممكنة في السابق فقط في التصنيع الإضافي، يتم تحقيقها بشكل متزايد من خلال صب الاستثمار بفضل التقدم في تكنولوجيا القشرة الخزفية واستخدام أنماط الشمع المطبوعة ثلاثية الأبعاد المتولدة مباشرة من مخرجات تحسين الطوبولوجيا.
التطورات الناشئة في هذا المجال
تعمل العديد من الاتجاهات التكنولوجية على توسيع حدود الصب الدقيق خفيف الوزن. تعمل طباعة الرمال النفاثة بيندر وطباعة قوالب السيراميك القائمة على الطباعة الحجرية على التخلص من أدوات الأنماط بالكامل لإنتاج النماذج الأولية والإنتاج المنخفض الحجم، مما يؤدي إلى ضغط الجداول الزمنية للتطوير من أسابيع إلى أيام. تدخل معالجة الألمنيوم شبه الصلب المطبقة على الأجزاء الهيكلية عالية التكامل في إنتاج السيارات بكميات كبيرة. تعمل مراقبة العملية في الوقت الفعلي باستخدام أجهزة الاستشعار المدمجة في القوالب، جنبًا إلى جنب مع نماذج التعلم الآلي المدربة على بيانات العيوب التاريخية، على تمكين التحكم في الحلقة المغلقة للتعبئة والتصلب والتبريد - مما يقلل معدلات الخردة ويتيح نوافذ عملية أكثر إحكامًا. وأخيرًا، توفر أنظمة سبائك الألومنيوم والليثيوم والألومنيوم والسكانديوم الجديدة تخفيضات في الكثافة بنسبة 5 إلى 10 بالمائة مقارنةً بسبائك الألومنيوم التقليدية مع الحفاظ على الخواص الميكانيكية أو تحسينها، مما يفتح المزيد من فرص تقليل الوزن لهياكل الفضاء الجوي المصبوبة.
محركات التكلفة والاعتبارات الاقتصادية
يحمل الصب الدقيق خفيف الوزن تكاليف أدوات أعلى للوحدة مقارنة بالصب أو التصنيع التقليدي للأشكال الهندسية البسيطة، لكن الاقتصاد يصبح مقنعًا بأحجام متوسطة إلى عالية وعندما يتم تقييم التكلفة الإجمالية للملكية. يؤدي تقليل المعالجة بعد الصب إلى تقليل العمالة في التصنيع وتكاليف أدوات القطع. يؤدي تجميع الأجزاء إلى تقليل وقت التجميع وعدد أدوات التثبيت وعبء الفحص. يُترجم انخفاض الوزن في مجال الطيران مباشرةً إلى توفير الوقود على مدار فترة الخدمة المُقاسة بعقود. في السيارات الكهربائية، يؤدي تقليل الكتلة إلى توسيع النطاق أو يسمح بتقليص حجم البطارية، مع ما يترتب على ذلك من آثار من حيث التكلفة على مدى عمر السيارة.
يختلف حجم التعادل الذي يتم من خلاله استرداد الاستثمار في أدوات الصب الدقيقة حسب العملية وتعقيد الجزء. عادةً ما يتم استرداد أدوات الصب الاستثمارية لأجزاء الألومنيوم الفضائية من خلال بضع مئات من الأجزاء. إن أدوات صب قوالب الألومنيوم لتطبيقات السيارات لها ما يبررها اقتصاديًا بأحجام سنوية تتراوح من بضعة آلاف من الأجزاء فما فوق، اعتمادًا على تكلفة القالب.
اختيار شريك صب دقيق وخفيف الوزن
فجوة القدرات بين موردي الصب كبيرة. يحافظ المسبك المجهز للصب الدقيق خفيف الوزن على ذوبان الغلاف الجوي الخاضع للتحكم لمنع أكسدة السبائك التفاعلية، ومعدات CMM المعايرة للتحقق من صحة الأبعاد، وإمكانية المسح المقطعي المحوسب للفحص الداخلي للأجزاء المهمة، والكفاءة المعدنية الموثقة لعائلات السبائك المحددة ذات الصلة بالتطبيق. تعد الشهادات مثل AS9100 للفضاء، وISO 13485 للأجهزة الطبية، وIATF 16949 للسيارات بمثابة وكلاء موثوقين لنظام العمليات الأساسي المطلوب لإنتاج مصبوبات دقيقة ضمن المواصفات بشكل متسق.
إن المشاركة المبكرة للموردين - بما في ذلك المسبك أثناء تصميم المكونات وليس فقط في مرحلة عرض الأسعار - تؤدي دائمًا إلى نتائج أفضل. يمكن لمهندسي المسبك تحديد ميزات التصميم التي تؤدي إلى تعقيد عملية الصب أو إضعافها قبل الالتزام بالأدوات، ويمكنهم اقتراح تعديلات هندسية تحافظ على غرض التصميم مع تحسين الإنتاجية واتساق الأبعاد والتكلفة في النهاية.