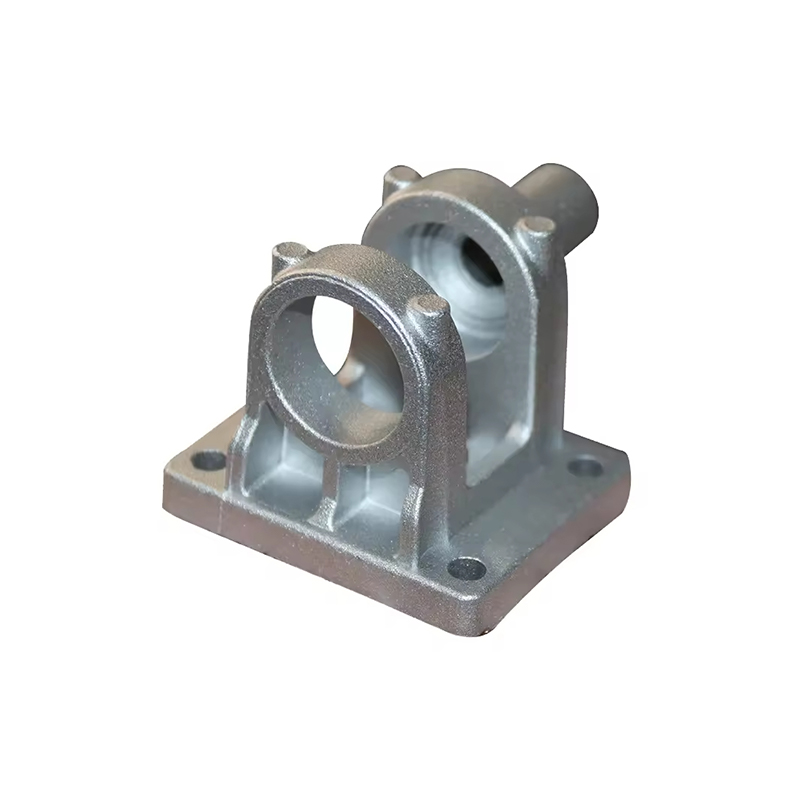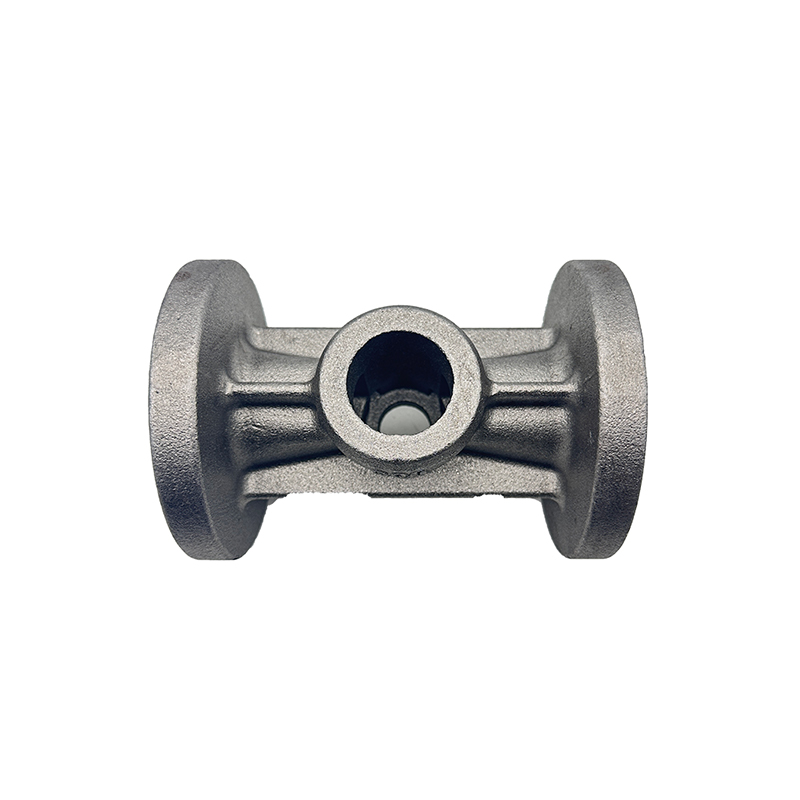
A يموت الصب المشتت الحراري هو أحد مكونات الإدارة الحرارية التي يتم إنتاجها عن طريق حقن المعدن المنصهر - وهو سبائك الألومنيوم الأكثر شيوعًا - في قالب فولاذي مصمم بدقة تحت ضغط عالٍ. يحدد القالب كل ميزة هندسية للجزء النهائي: القاعدة، ومجموعة الزعانف، ورؤوس التثبيت، وأي ميزات هيكلية أو كهربائية متكاملة. بمجرد أن يتصلب المعدن وينفتح القالب، يصبح المشتت الحراري الناتج قريبًا هندسيًا من شكله النهائي، مما يتطلب القليل من المعالجة الثانوية أو لا يتطلب أي معالجة ثانوية قبل الاستخدام.
تعمل المبددات الحرارية بشكل عام عن طريق سحب الطاقة الحرارية بعيدًا عن مكون توليد الحرارة - ترانزستور الطاقة، أو وحدة المعالجة المركزية، أو وحدة LED، أو وحدة التحكم في المحرك - وتبديد تلك الطاقة في الهواء المحيط أو سائل التبريد. يحقق المشتت الحراري المصبوب ذلك من خلال التوصيل الحراري المتأصل لسبيكته المعدنية ومن خلال مساحة السطح الكبيرة التي تم إنشاؤها بواسطة هياكل الزعانف، مما يزيد من الاتصال بين المكون ووسط التبريد المحيط.
يعد الصب بالقالب أحد طرق التصنيع العديدة المستخدمة لإنتاج المشتتات الحرارية - والبعض الآخر يشمل البثق، والتزحلق، والتزوير، وبناء الزعانف المستعبدة - ولكنه يحتل مكانة مميزة بسبب قدرته على إنتاج أشكال هندسية معقدة ثلاثية الأبعاد بكميات كبيرة وبتناسق ممتاز من جزء إلى جزء. عندما يقتصر البثق على مقاطع عرضية موحدة ثنائية الأبعاد، يمكن أن ينتج الصب بالقالب زعانف تختلف في الارتفاع، والميل، والاتجاه عبر مكون واحد، ودمج أقواس التثبيت والقنوات الداخلية، واستيعاب القطع السفلية والميزات المجوفة التي قد يكون من المستحيل بثقها.
عملية الصب يموت للمشتتات الحرارية
إن فهم كيفية عمل الصب بالقالب يساعد في تفسير كل من إمكانيات وقيود المشتتات الحرارية المنتجة بهذه الطريقة. تتكشف العملية في عدة مراحل محددة جيدا.
تصميم القالب وإعداده
أساس أي مشتت حراري لصب القالب هو القالب الفولاذي، والذي يُسمى أيضًا القالب. ويتكون من نصفين: تغطية يموت نصف ، والذي يشكل وجهًا واحدًا للمكون، و يموت القاذف نصف الذي يشكل الآخر ويحتوي على مسامير القاذف المستخدمة لدفع الصب النهائي بعد التصلب. يُعرف الخط الذي يلتقي فيه النصفان بخط الفراق، ويجب اختيار موقعه بعناية من قبل مصمم الأداة للتأكد من أن الصب النهائي ينزلق بشكل نظيف من نصف الغطاء ويبقى في نصف القاذف عند فتح القالب.
عادةً ما يتم تصنيع القالب نفسه من H13 المتصلب أو أداة فولاذية مماثلة قادرة على تحمل الآلاف من دورات الحقن ذات الضغط العالي ودرجة الحرارة العالية. يعد تصميم قالب لمشتت حراري معقد - مع العديد من الزعانف الرفيعة، والتفاوتات القريبة، والميزات المتكاملة - بمثابة مهمة هندسية مهمة. يجب أن يأخذ تصميم القالب في الاعتبار مسارات تدفق المعدن، ومواضع قنوات التبريد داخل القالب، ومواقع البوابة والعداء، وترتيبات التهوية للسماح للهواء المحبوس بالهروب أثناء الحقن.
ذوبان المعادن وحقنها
بمجرد إعداد القالب وإغلاقه تحت ضغط هيدروليكي مرتفع، يتم حقن سبائك الألومنيوم المنصهرة - التي يتم الاحتفاظ بها عند درجة حرارة عادة ما بين 620 درجة مئوية و700 درجة مئوية اعتمادًا على السبيكة - في تجويف القالب عند ضغوط تتراوح من 10 إلى 175 ميجا باسكال تقريبًا (1500 إلى 25000 رطل لكل بوصة مربعة) للألمنيوم. يجبر ضغط الحقن العالي هذا المعدن المنصهر على ملء كل تفاصيل تجويف القالب، بما في ذلك الزعانف الرفيعة والميزات الصغيرة، قبل أن يتاح له الوقت للتصلب.
هناك نوعان مختلفان رئيسيان لعملية الصب بالقالب ذات الصلة بإنتاج المشتت الحراري:
- الصب بالغرفة الساخنة: يتم غمر آلية الحقن في الخزان المعدني المنصهر. هذه الطريقة أسرع ومناسبة للسبائك ذات نقطة الانصهار المنخفضة مثل الزنك. إنه غير مناسب للألمنيوم، مما قد يؤدي إلى تلف المكونات المغمورة.
- صب الغرفة الباردة: يستخدم للألمنيوم والسبائك الأخرى ذات الذوبان العالي. يتم غمر المعدن المنصهر في غرفة الحقن بشكل منفصل لكل طلقة. على الرغم من أنها أبطأ قليلاً من الحجرة الساخنة، إلا أنها تحقق الضغوط العالية اللازمة لصب الألومنيوم بالقالب وهي العملية القياسية لمشتتات الحرارة المصنوعة من الألومنيوم.
التصلب والطرد والتشذيب
بعد الحقن، يتصلب المعدن بسرعة - خلال ثوانٍ - حيث ينقل الحرارة إلى القالب الفولاذي المبرد. يتم بعد ذلك فتح القالب وتقوم لوحة دبوس القاذف بتحريك جميع مسامير القاذف في وقت واحد بنفس القوة، مما يدفع الصب بشكل نظيف خارج نصف القاذف دون تشويه. يعد وضع دبوس القاذف بعناية أمرًا ضروريًا: يمكن أن تترك المسامير الموضوعة بشكل غير مناسب علامات شاهد على سطح المشتت الحراري أو تسبب ضغطًا موضعيًا يؤدي إلى تشويه الزعانف الرقيقة أثناء القذف.
لا يزال الجزء المقذوف يحمل الذباب (المعدن المتصلب في بوابة الحقن)، والمجاري، وأي مادة فائضة من نظام التهوية. تتم إزالتها عن طريق التشذيب - إما في مكبس تقليم مخصص أو يدويًا - قبل أن ينتقل المشتت الحراري إلى أي عمليات ثانوية. قد يتطلب أيضًا إزالة بعض الفلاش (زعانف معدنية رفيعة عند خط الفراق).
العمليات الثانوية
اعتمادًا على متطلبات التطبيق، قد تخضع المشتتات الحرارية المصبوبة لعمليات تصنيع ثانوية لتحقيق تفاوتات أكثر صرامة على الأبعاد الحرجة - مثل استواء سطح التثبيت الذي يتصل بالمكون الإلكتروني - والتي لا يمكن الاحتفاظ بها بشكل موثوق في حالة الصب. يعد الحفر والتنصت والطحن من العمليات الثانوية الشائعة. في الإنتاج بكميات كبيرة، غالبًا ما يتم تنفيذ هذه الخطوات الثانوية في مراكز التصنيع CNC بما يتماشى مع خلية الصب بالقالب، مما يجعل أوقات الدورة قصيرة.
المواد المستخدمة في المشتتات الحرارية المصبوبة
يعد اختيار السبائك أحد أكثر القرارات أهمية في تصميم المشتت الحراري لصب القوالب، لأنه يتحكم بشكل مباشر في التوصيل الحراري، وقابلية الصب، والقوة الميكانيكية، والوزن.
سبائك الألومنيوم: الاختيار المهيمن
تمثل سبائك الألومنيوم الغالبية العظمى من المشتتات الحرارية المصبوبة، وذلك لمجموعة من الأسباب: الموصلية الحرارية المتأصلة للألمنيوم، وكثافته المنخفضة (حوالي ثلث كثافة الفولاذ)، وطبقة الأكسيد الطبيعية التي تقاوم التآكل، وقابليته الممتازة للصب في درجات حرارة يمكن تحقيقها تجاريًا، وتوافره بسهولة وقابلية إعادة التدوير. سبائك الألومنيوم الأكثر شيوعًا المحددة لأحواض الحرارة المصبوبة هي:
| سبيكة | الموصلية الحرارية | الخصائص الرئيسية | الأنسب ل |
|---|---|---|---|
| A380 | ~96 واط/م·ك | سبائك الصب يموت للأغراض العامة. سيولة ممتازة، واستقرار الأبعاد، وقابلية التشغيل الآلي؛ مقاومة جيدة للتآكل. يقبل الأنودة ومسحوق الطلاء | الإلكترونيات الاستهلاكية، وعلب LED، ومكونات السيارات، ومعدات الاتصالات السلكية واللاسلكية |
| أدك12 (A383) | ~92–96 وات/م·ك | يوفر المحتوى العالي من السيليكون سيولة فائقة للأشكال الهندسية المعقدة ورقيقة الجدران؛ قوة ميكانيكية أقل قليلاً من A380؛ تحظى بشعبية كبيرة في سلاسل التوريد اليابانية والآسيوية | المشتتات الحرارية المعقدة ذات الجدران الرقيقة والإلكترونيات الاستهلاكية والأجهزة الطرفية للكمبيوتر |
| ايه 356 / ايه 357 | ~151–160 واط/م·ك | موصلية حرارية أعلى بكثير من طائرة A380؛ يتطلب صب الضغط المنخفض أو الجاذبية بدلاً من صب القالب عالي الضغط؛ قابل للعلاج بالحرارة | التطبيقات الحرارية عالية الأداء حيث تكون التوصيلية هي الأولوية |
| سبائك الزنك (زاماك) | ~110 وات/م·ك | كثافة أعلى من الألومنيوم؛ تشطيب سطحي جيد جدًا ودقة الأبعاد؛ نقطة انصهار أقل تناسب الصب بالغرفة الساخنة؛ أثقل من معادلات الألومنيوم | مكونات صغيرة ومفصلة للغاية؛ التطبيقات التي يكون فيها الوزن أقل أهمية |
تجدر الإشارة إلى المقايضة المتأصلة في سبائك الألومنيوم المصبوبة: محتوى السيليكون الذي يمنح A380 وADC12 قابلية الصب والسيولة الممتازة يقلل أيضًا من التوصيل الحراري مقارنة بالسبائك المطاوع أو المصبوبة بالجاذبية. يتمتع الألومنيوم النقي بموصلية حرارية تبلغ حوالي 237 واط/م · كلفن؛ تحقق سبيكة الصب بالقالب A380 حوالي 96 واط/م · كلفن فقط. أحيانًا ما يحدد المهندسون الذين يحتاجون إلى موصلية أعلى A356.0 الذي يتم إنتاجه عن طريق الصب بالضغط المنخفض أو الصب بالجاذبية، ويقبلون عملية أبطأ وأكثر تكلفة إلى حد ما مقابل أداء حراري فائق.
المواد الناشئة
تعمل أبحاث المواد المستمرة على توسيع الخيارات المتاحة لمصممي المشتت الحراري. يتم دراسة المواد المركبة التي تشتمل على جزيئات السيراميك أو ألياف الكربون للتطبيقات التي تتطلب توصيلًا حراريًا عاليًا ووزنًا منخفضًا يتجاوز ما يمكن أن توفره سبائك الألومنيوم القياسية. تمثل المركبات النانوية المعززة بالجرافين اتجاهًا بحثيًا طويل المدى، مع إمكانية إجراء تحسينات كبيرة في التوصيل الحراري إذا أمكن دمجها بنجاح في عمليات الصب بالقالب القابلة للتطوير تجاريًا.
اعتبارات التصميم للمشتتات الحرارية المصبوبة
تعتبر الحرية الهندسية للصب بالقالب كبيرة مقارنة بالبثق، ولكنها ليست غير محدودة. يتطلب التصميم الفعال للمشتت الحراري للصب بالقالب دراسة متأنية ومتزامنة للأداء الحراري وقابلية التصنيع والسلامة الميكانيكية.
هندسة الزعانف والكثافة
الزعانف هي الآلية الأساسية التي من خلالها يزيد المشتت الحراري من مساحة سطحه الفعالة. في المشتت الحراري المصبوب، يمكن توجيه الزعانف في اتجاهات متعددة، وتتنوع في الارتفاع والسمك عبر الجزء، ويتم ترتيبها في تكوينات دبوسية أو مستقيمة أو متقاطعة أو شعاعية يكون من المستحيل بثقها. تشمل المعلمات الهندسية الرئيسية ما يلي:
- ارتفاع الزعنفة: تزيد الزعانف الأطول من مساحة السطح ولكنها تزيد أيضًا من عمق تجويف القالب، مما يجعل ملء الزعانف الرقيقة بالمعدن المنصهر أكثر صعوبة ويزيد من خطر الإغلاق البارد (حشوات غير مكتملة) أو المسامية.
- سمك الزعنفة: توفر الزعانف الرقيقة المزيد من الزعانف لكل وحدة عرض (كثافة زعانف أعلى) وبالتالي مساحة سطح أكبر، ولكن هناك حدود عملية أقل - عادة حوالي 1.0-1.5 مم لصب قوالب الألومنيوم - والتي لا يمكن ضمان التعبئة الموثوقة أدناه.
- خطوة الزعانف (التباعد): تزيد الزعانف المتقاربة من مساحة السطح ولكنها تحد من تدفق الهواء بين الزعانف، مما قد يقلل من انتقال الحرارة بالحمل الحراري. تعتمد درجة الحرارة المثالية على ما إذا كان التبريد عبارة عن حمل حراري طبيعي أو تدفق هواء قسري، وعلى سرعة تدفق الهواء هذا.
- شكل الزعنفة: تعمل الزعانف الدبوسية (الأعمدة الأسطوانية أو المربعة) بشكل جيد في ظل تدفق الهواء المؤثر من مروحة مثبتة مباشرة. تعمل الزعانف المتوازية المستقيمة بشكل أفضل عندما يتم توجيه تدفق الهواء على طولها. تعد ترتيبات الزعانف الشعاعية شائعة في المشتتات الحرارية LED المستديرة حيث يهيمن الحمل الحراري الطبيعي.
سمك القاعدة والتسطيح
يجب أن تكون اللوحة الأساسية للمشتت الحراري - الجزء الصلب الذي يتصل بمكون توليد الحرارة - سميكة بما يكفي لنشر الحرارة أفقيًا من نقطة الاتصال عبر مجموعة الزعانف الكاملة، ولكن ليست سميكة جدًا بحيث تضيف وزنًا غير ضروري وتكلفة مادية. يتم تحديد سمك القاعدة من خلال مقاومة الانتشار الحراري المطلوبة والصلابة اللازمة لمنع الالتواء أثناء عملية الصب بالقالب وفي الخدمة. يعد تسطيح سطح القاعدة أمرًا بالغ الأهمية: فحتى الفجوات الصغيرة بين مصدر الحرارة والمشتت الحراري توفر مقاومة حرارية إضافية كبيرة. غالبًا ما يتم تحديد التصنيع باستخدام الحاسب الآلي لسطح التركيب بعد الصب لضمان التسطيح في حدود 0.05-0.1 مم.
مشروع الزوايا
تعد زوايا السحب - الاستدقاق الطفيف المطبق على جميع الأسطح الرأسية لتجويف القالب - متطلبًا أساسيًا لعملية صب القالب. بدون مسودة، سوف يتم تثبيت الصب على جدران القالب حيث يتصلب ويتقلص، مما يجعل الطرد مستحيلاً أو يسبب تمزق الجزء. تتراوح زوايا السحب القياسية لصب قوالب الألومنيوم عادةً من 0.5 درجة إلى 2 درجة للأسطح الخارجية ومن 1 درجة إلى 3 درجات للأسطح الداخلية (النوى). بالنسبة لزعانف المشتت الحراري، تعني زوايا السحب أن الزعانف أكثر سمكًا قليلاً عند قاعدتها منها عند طرفها، وهو أمر مفيد من الناحية الهيكلية على أي حال.
توحيد سماكة الجدار
تؤدي التغيرات المفاجئة في سمك الجدار إلى معدلات تصلب غير متساوية، مما قد يؤدي إلى المسامية، وانكماش الفراغات، والضغوط المتبقية في الصب. يهدف المصممون إلى توحيد سماكة الجدار قدر الإمكان عبر الجزء، وذلك باستخدام أنصاف أقطار كبيرة عند تحولات السُمك وتجنب المقاطع السميكة المعزولة (التي تكون آخر ما يصلب وبالتالي الأكثر عرضة للانكماش). بالنسبة للمشتتات الحرارية، هذا يعني أن الوصلة من الزعنفة إلى القاعدة وأي رؤوس مدمجة أو منصات تثبيت يجب أن يتم إشعاعها بعناية.
وضع خط الفراق ودبوس القاذف
يؤثر موقع خط الفراق على مظهر المشتت الحراري النهائي ودقة أبعاده. لا يمكن تجنب علامات الفلاش والشاهد عند خط الفراق، ويجب اختيار موقعها لتقليل التأثير على الأسطح الوظيفية. وبالمثل، لا يمكن تجنب علامات دبوس القاذف الموجودة على سطح المشتت الحراري، ويجب تخطيط موضعها بحيث لا تؤثر على سطح تركيب المكون أو أي سطح سيكون مرئيًا في المنتج النهائي.
المعالجات السطحية للمشتتات الحرارية المصبوبة
تعتبر أسطح الألمنيوم المصبوب عملية ولكن يمكن تحسينها من حيث الأداء الحراري والمتانة من خلال مجموعة من خيارات معالجة الأسطح.
أنودة
أنودة is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
ملاحظة: سبائك الألومنيوم القياسية A380 ليست مثالية للأكسدة بسبب محتواها العالي من السيليكون والنحاس، مما ينتج عنه تشطيب مؤكسد غير متساوٍ أو داكن أو مرقش. بالنسبة للتطبيقات التي تتطلب مظهرًا مؤكسدًا عالي الجودة، يجب تحديد سبيكة سيليكون منخفضة مثل A360 أو ADC1.
طلاء مسحوق
يطبق مسحوق الطلاء مسحوق بوليمر جاف كهروستاتيكيًا على سطح المشتت الحراري، والذي يتم معالجته بعد ذلك في الفرن لتشكيل طبقة متينة وموحدة. يوفر حماية جيدة من التآكل ويسمح بمجموعة واسعة من الألوان. مثل الأنودة، طلاء البوليمر لديه موصلية حرارية منخفضة، لذلك يجب تقليل سمكه (عادة 60-100 ميكرومتر) على الأسطح الحرجة حرارياً. طلاء المسحوق متوافق مع A380 ومعظم سبائك الألومنيوم الأخرى.
طلقة التفجير والهبوط
يؤدي السفع بالخردق أو السفع بالخرز للسطح المصبوب إلى إزالة الوميض المتبقي، وتحسين تجانس السطح، وزيادة خشونة السطح - مما يزيد بشكل طفيف من مساحة السطح الفعالة لنقل الحرارة. يحقق التقليب نتائج مماثلة للمكونات الأصغر التي تتم معالجتها على دفعات. غالبًا ما يتم تطبيق هذه المعالجات كخطوة تحضيرية قبل التحليل بالأنودة أو الطلاء.
الطلاء الكهربائي
في التطبيقات التي تتطلب صلابة سطحية محسنة، أو موصلية كهربائية، أو خصائص جمالية محددة، يعد الطلاء الكهربائي بالنيكل أو الكروم أو معادن أخرى خيارًا. يوفر طلاء النيكل على وجه الخصوص مقاومة ممتازة للتآكل ولمسة نهائية ناعمة للسطح، ويستخدم في بعض تطبيقات الاتصالات السلكية واللاسلكية والإلكترونيات العسكرية.
مزايا يموت الصب بالوعة الحرارة
يوفر الصب بالقالب مجموعة من المزايا التي تجعله طريق التصنيع المفضل لأحواض الحرارة في العديد من سياقات التطبيقات:
- هندسة معقدة ثلاثية الأبعاد: يمكن أن تنتج عملية الصب بالقالب صفائف زعانف ذات اتجاهات مختلفة وميزات تركيب متكاملة وقنوات ورؤساء في عملية واحدة - وهي أشكال هندسية مستحيلة أو باهظة الثمن بأي طريقة أخرى.
- معدلات إنتاج عالية: يمكن لآلات الصب بالقالب بالغرفة الباردة تحقيق أوقات دورات تتراوح من دقيقة إلى ثلاث دقائق لكل طلقة لأحجام المشتت الحراري النموذجي، مما يتيح إنتاجية عالية جدًا بمجرد إنشاء الأدوات. وهذا يجعل عملية الصب بالقالب تنافسية للغاية من حيث التكلفة لأحجام الإنتاج الكبيرة.
- اتساق الأبعاد ممتازة: جميع المسبوكات من قالب معين تكون متقاربة للغاية في الأبعاد، وهو أمر مهم لتجميع الإلكترونيات حيث يجب أن تتزاوج المشتتات الحرارية بدقة مع حزم المكونات والمرفقات القياسية.
- السلامة الهيكلية: تتميز المشتتات الحرارية المصبوبة بأنها قوية ميكانيكيًا، وقادرة على تحمل الاهتزازات والصدمات والأحمال الميكانيكية المفروضة أثناء التجميع. وهذا يجعلها ذات قيمة خاصة في بيئات السيارات والصناعية.
- إنتاج الشكل القريب من الشبكة: يقترب الجزء المصبوب بشكل وثيق من شكله الهندسي النهائي، مما يقلل من نطاق المعالجة الثانوية ونفايات المواد مقارنة بتصنيع المشتت الحراري من الخام الصلب.
- تكامل وظائف متعددة: يمكن دمج أقواس التثبيت وميزات إدارة الكابلات والجدران المغلقة وزعانف المشتت الحراري في جزء مصبوب واحد، مما يقلل من عدد المكونات المنفصلة وعمليات التجميع ومفاصل الواجهة الحرارية المحتملة في المنتج النهائي.
القيود والتحديات التي تواجه المشتتات الحرارية المصبوبة
على الرغم من نقاط قوتها، فإن الصب بالقالب ليس الحل الأمثل في كل المواقف. يجب أن يكون المهندسون على دراية بقيوده الرئيسية:
- ارتفاع تكلفة الأدوات: تعتبر قوالب الصلب المستخدمة في صب قوالب الألومنيوم باهظة الثمن - وتتراوح عادةً من عدة آلاف إلى عشرات الآلاف من الجنيهات اعتمادًا على التعقيد - مما يجعل صب القوالب غير اقتصادي بالنسبة لكميات الإنتاج الصغيرة. تعتمد نقطة التعادل مقابل المعالجة من العمليات الصلبة أو غيرها على تعقيد الجزء وحجمه، ولكن صب القوالب يصبح عمومًا جذابًا فوق بضعة آلاف من الأجزاء سنويًا.
- المسامية: يمكن أن يؤدي الصب بالضغط العالي إلى احتجاز الهواء في تجويف القالب، مما يؤدي إلى المسامية داخل الصب. وهذا يمثل مشكلة خاصة بالنسبة للمشتتات الحرارية التي ستتعرض للضغط (مثل تصميمات الألواح الباردة المبردة بالسائل) أو للأجزاء التي تتطلب معالجة حرارية بعد الصب. يعتبر الصب بالقالب شبه الصلب والصب بالقالب بمساعدة الفراغ من متغيرات العملية التي تقلل المسامية بشكل كبير، بتكلفة عملية إضافية.
- الموصلية الحرارية أقل من أشكال الألومنيوم الأخرى: كما هو مذكور أعلاه، فإن السبائك الغنية بالسيليكون التي تعطي صب الألومنيوم سيولته الممتازة تقلل أيضًا من التوصيل الحراري مقارنة بالسبائك المطاوع أو سبائك الصب ذات السيليكون المنخفض. بالنسبة للتطبيقات ذات المتطلبات الحرارية الشديدة، قد يكون هذا عاملاً مقيدًا.
- قيود نسبة العرض إلى الارتفاع للزعنفة: من الصعب ملء الزعانف الرفيعة جدًا والطويلة جدًا بشكل موثوق باستخدام قالب الصب عالي الضغط. إذا كان التطبيق يتطلب كثافة زعانف عالية للغاية أو نسبة عرض إلى ارتفاع تتجاوز ما يمكن أن يحققه الصب بالقالب بشكل موثوق، فقد تكون أحواض الحرارة ذات الزعانف المسطحة أو المستعبدة أكثر ملاءمة.
- تغييرات التصميم مكلفة: يعد تعديل القالب بعد تصنيعه أمرًا مكلفًا. على عكس المشتتات الحرارية المبثوقة - حيث يكون قالب البثق الجديد غير مكلف نسبيًا - قد يتطلب تغيير تصميم المشتت الحراري المصبوب إعادة صياغة كبيرة أو قالبًا جديدًا بالكامل.
يموت الصب مقابل طرق تصنيع المشتت الحراري الأخرى
| الطريقة | تعقيد التصميم | الموصلية الحرارية | تكلفة الأدوات | تكلفة الوحدة (الحجم الكبير) | أفضل ل |
|---|---|---|---|---|---|
| يموت الصب | عالية جدًا (ثلاثية الأبعاد) | معتدل (~96 واط/م·ك) | عالية | منخفض | أشكال معقدة، حجم كبير، ميزات متكاملة |
| البثق | معتدل (ملف تعريف ثنائي الأبعاد) | جيد (~150–200 واط/م·ك) | منخفض | منخفض جدًا | مقاطع عرضية موحدة بسيطة ومتوسطة الحجم |
| يتزلج | عالية (thin dense fins) | جيد جدًا | معتدل | معتدل | عالية fin density, high performance, moderate volume |
| تزوير | معتدل | ممتاز | معتدل–High | معتدل | عالية strength, high thermal performance |
| المستعبدين زعنفة | عالية جدا | ممتاز (copper fins) | منخفض–Moderate | عالية | أداء فائق، تصميمات مخصصة، حجم منخفض |
| التصنيع باستخدام الحاسب الآلي | عالية جدا | ممتاز | منخفض (no tooling) | عالية جدا | نماذج أولية، حجم منخفض جدًا، دقة عالية |
تطبيقات يموت الصب بالوعة الحرارة
إن الجمع بين الحرية الهندسية والمتانة الميكانيكية وكفاءة الإنتاج يجعل المشتتات الحرارية المصبوبة هي الحل المفضل لمجموعة واسعة من الصناعات وفئات المنتجات.
إضاءة LED
تعد مصابيح LED - خاصة المصابيح الصناعية عالية الإضاءة، وأضواء الشوارع، ومصابيح النمو البستانية - واحدة من أكبر وأسرع مجالات تطبيق المشتتات الحرارية المصبوبة. تعتبر الهندسة الدائرية أو المضلعة للعديد من مصفوفات LED، بالإضافة إلى الحاجة إلى دمج الغلاف البصري ونقاط التثبيت ومجموعة الزعانف في مكون واحد مدمج ومدروس من الناحية الجمالية، مناسبة بشكل مثالي لصب القوالب. يمكن للمشتتات الحرارية LED المصبوبة جيدًا أن تقلل من المقاومة الحرارية بنسبة تصل إلى 20% مقارنة بالتصميمات المبثوقة المكافئة، مما يؤدي بشكل مباشر إلى تحسين درجة حرارة وصلة LED وفعاليتها وعمر الخدمة.
إلكترونيات السيارات
إن كهربة المركبات - المحركات الكهربائية، والعاكسات، وأجهزة الشحن المدمجة، وأنظمة إدارة البطاريات، والإلكترونيات المتقدمة لمساعدة السائق - أدت إلى زيادة كبيرة في متطلبات الإدارة الحرارية لمكونات السيارات. تُستخدم المشتتات الحرارية المصنوعة من الألومنيوم المصبوب على نطاق واسع في هذه التطبيقات لأنها تجمع بين القوة الميكانيكية العالية (لتحمل الاهتزازات والأحمال الميكانيكية)، والأداء الحراري الجيد، والتوافق مع معالجات أسطح السيارات، والقدرة على دمج ميزات التركيب والختم المعقدة. تعتمد محولات السيارات الكهربائية بشكل خاص على المشتتات الحرارية أو الألواح الباردة المصبوبة كعنصر رئيسي للإدارة الهيكلية والحرارية.
البنية التحتية للاتصالات والشبكات
تولد معدات المحطة الأساسية ومضخمات طاقة التردد اللاسلكي ومفاتيح الشبكات حرارة كبيرة في حاويات كثيفة التعبئة. تسمح المشتتات الحرارية المصبوبة بدمج الإدارة الحرارية مباشرة في غلاف المعدات، مما يلغي الحاجة إلى مكونات المشتت الحراري المنفصلة ويقلل عدد الواجهات الحرارية في مسار الحرارة. تتوافق الأشكال الهندسية المدمجة والمعقدة التي يمكن تحقيقها عن طريق الصب بالقالب بشكل جيد مع القيود المكانية لمعدات الاتصالات الحديثة.
إلكترونيات الطاقة الصناعية
تتطلب محركات التردد المتغير، ومحولات الطاقة، ومعدات اللحام، وأجهزة التحكم في المحركات الصناعية جميعها خافضات حرارية قوية وطويلة العمر قادرة على الأداء بشكل موثوق في البيئات التي قد تنطوي على الاهتزاز والتلوث والتدوير الحراري. غالبًا ما تقوم المشتتات الحرارية المصبوبة في هذه التطبيقات بدمج ميزات التركيب لوحدات الطاقة (IGBTs، الثايرستور، MOSFETs) مباشرة في عملية الصب، مما يقلل من تعقيد التجميع ويضمن اتصالًا متكررًا ومحددًا جيدًا بين المكون والمشتت الحراري.
الالكترونيات الاستهلاكية
من وحدات التحكم في الألعاب وأجهزة الاستقبال إلى مصادر الطاقة ومكبرات الصوت، تستفيد منتجات الإلكترونيات الاستهلاكية من المشتتات الحرارية المصبوبة عندما تجعل متطلبات شكلها - الدائرية أو على شكل حرف L أو غير المنشورية - عملية البثق غير عملية. تتناسب أيضًا فعالية تكلفة الصب بالقالب بكميات كبيرة مع بيئة إنتاج السوق الشامل للإلكترونيات الاستهلاكية.
مراقبة الجودة في إنتاج المشتت الحراري بالصب بالقالب
يتطلب ضمان الجودة المتسقة في المشتتات الحرارية المصبوبة تحكمًا منهجيًا في مراحل متعددة من عملية الإنتاج. تشمل التدابير الرئيسية لمراقبة الجودة ما يلي:
- التحقق من المواد الواردة: التأكد من تكوين السبائك لكل شحنة ذوبان عن طريق التحليل الطيفي قبل بدء الصب.
- مراقبة معلمات العملية: تسجيل ومراقبة ضغط الحقن، ودرجة حرارة المعدن، ودرجة حرارة القالب، ووقت الدورة لكل طلقة لاكتشاف انحراف العملية قبل أن تنتج أجزاء معيبة.
- فحص الأبعاد: استخدام آلات قياس الإحداثيات (CMMs) أو تركيبات القياس للتحقق من الأبعاد الحرجة - وخاصة استواء السطح المتصاعد وميل الزعانف - على أساس عينة إحصائية.
- كشف المسامية: الفحص بالأشعة السينية أو المسح المقطعي المحوسب للتطبيقات التي تكون فيها المسامية الداخلية غير مقبولة، مثل مكونات التبريد السائلة المقاومة للضغط.
- التحقق من الأداء الحراري: اختبار المقاومة الحرارية باستخدام إعدادات اختبار معايرة للتحقق من أن المشتتات الحرارية تلبي أدائها الحراري المحدد قبل إطلاقها للإنتاج.
الاستنتاج
تمثل المشتتات الحرارية المصبوبة حلاً عالي الكفاءة ومعتمد على نطاق واسع للإدارة الحرارية للأنظمة الإلكترونية وأنظمة الطاقة عبر الصناعات التي تتراوح من الإلكترونيات الاستهلاكية وإضاءة LED إلى كهربة السيارات وتحويل الطاقة الصناعية. إن قدرتهم على إنتاج أشكال هندسية معقدة للزعانف ثلاثية الأبعاد، ودمج ميزات وظيفية متعددة في مكون واحد، وتقديم جودة متسقة بكميات إنتاج عالية تمنحهم مزايا لا يمكن لأي عملية تصنيع أخرى تكرارها بشكل كامل.
يتطلب القرار الهندسي لتحديد المشتت الحراري المصبوب موازنة دقيقة لمتطلبات التوصيل الحراري، والتعقيد الهندسي، وحجم الإنتاج، والاستثمار في الأدوات، واحتياجات تشطيب السطح. عندما تتماشى هذه العوامل - خاصة عندما تكون أحجام الإنتاج مرتفعة، وتكون الهندسة معقدة، والمتانة الميكانيكية مهمة إلى جانب الأداء الحراري - فإن صب القوالب هو الخيار الأكثر فعالية واقتصادًا على الدوام. مع استمرار ارتفاع كثافة الطاقة في الإلكترونيات وأصبحت الإدارة الحرارية أكثر أهمية من أي وقت مضى لموثوقية المنتج، ستظل المشتتات الحرارية المصبوبة بمثابة تقنية أساسية في مجموعة أدوات المهندس الحراري.