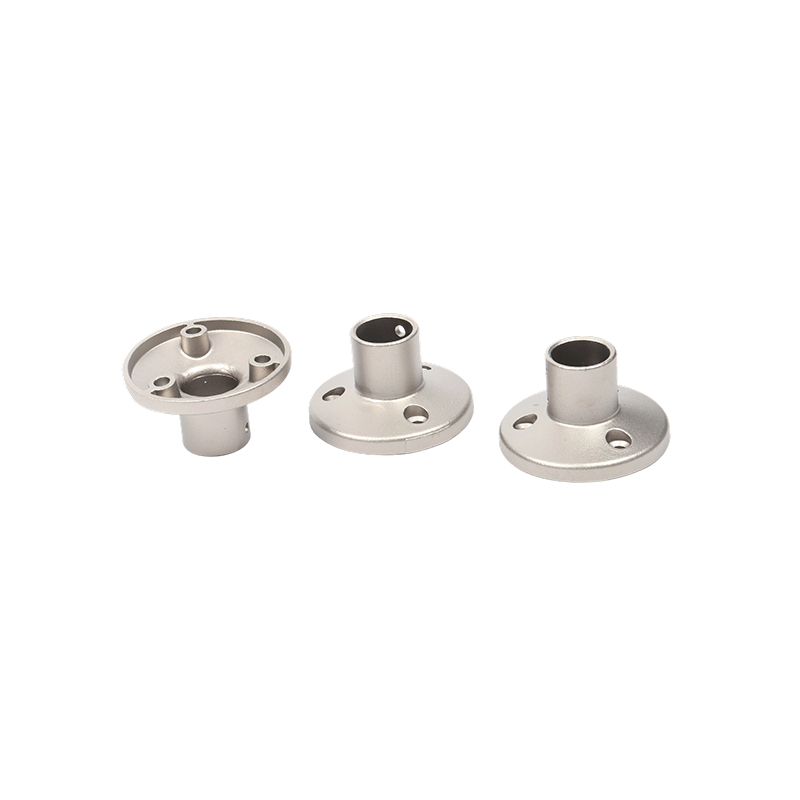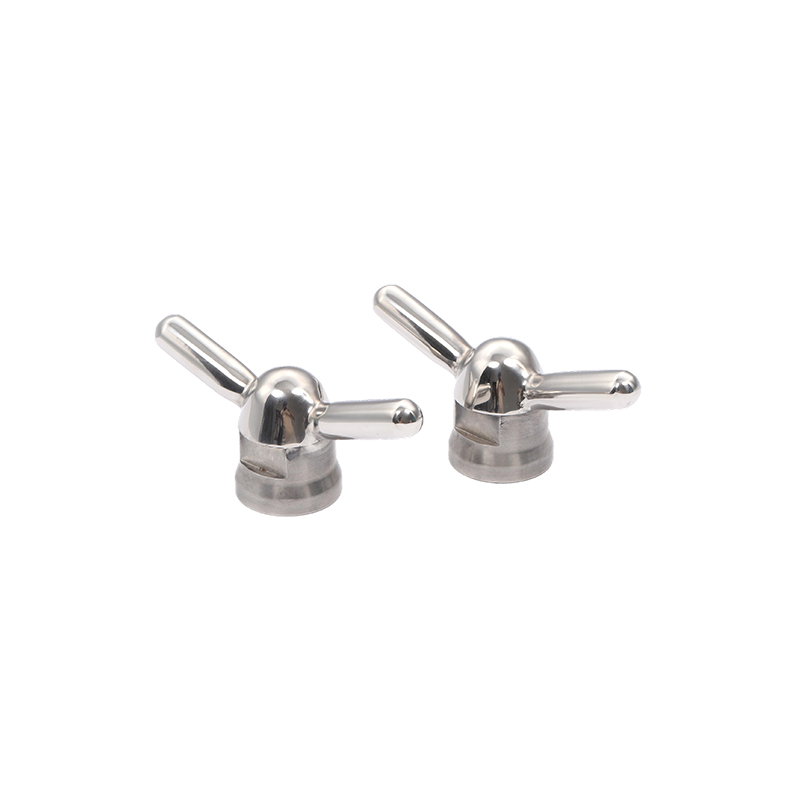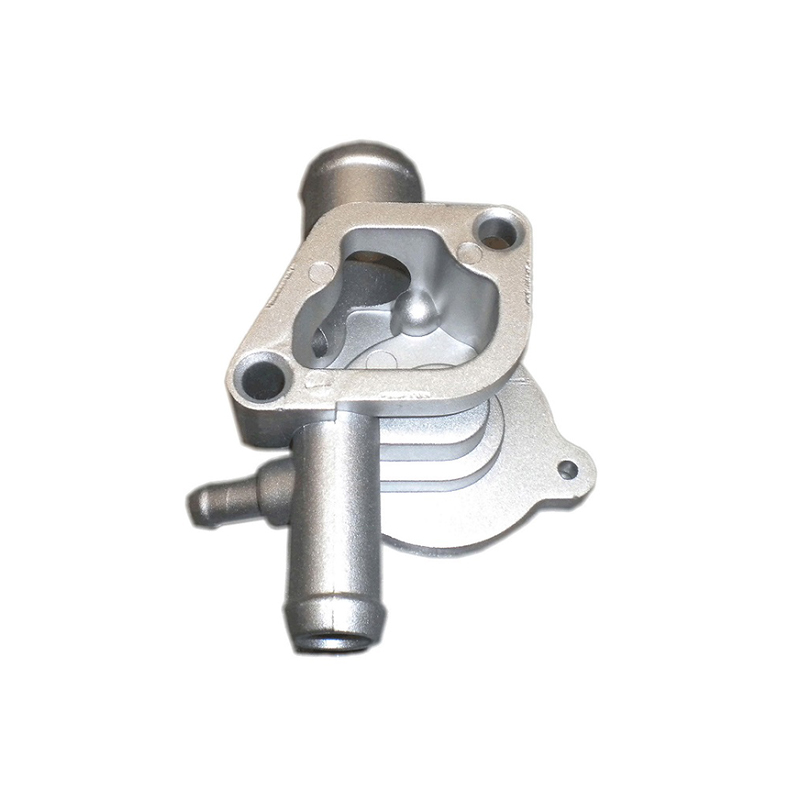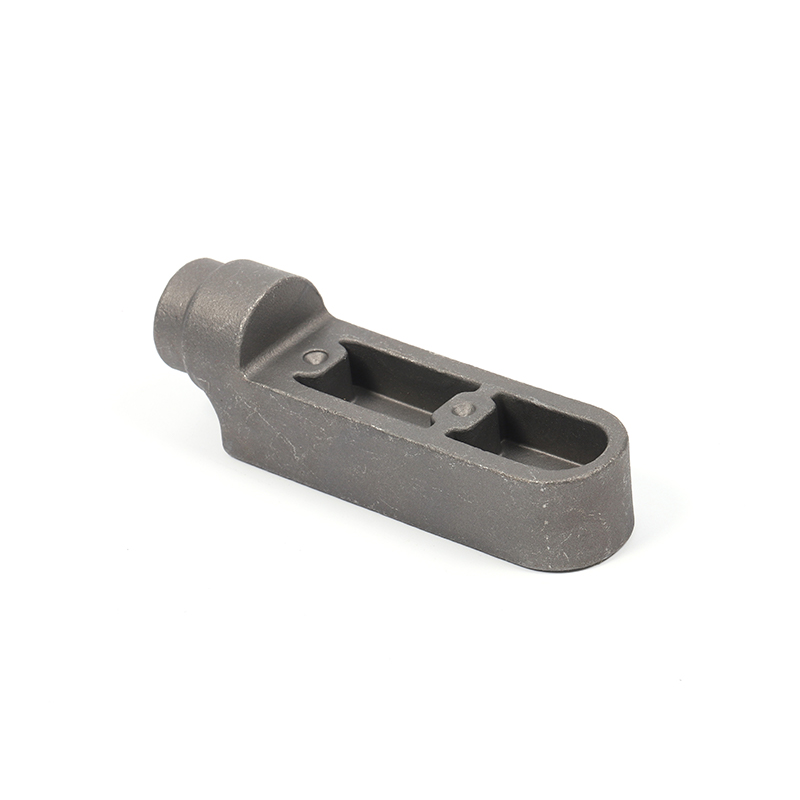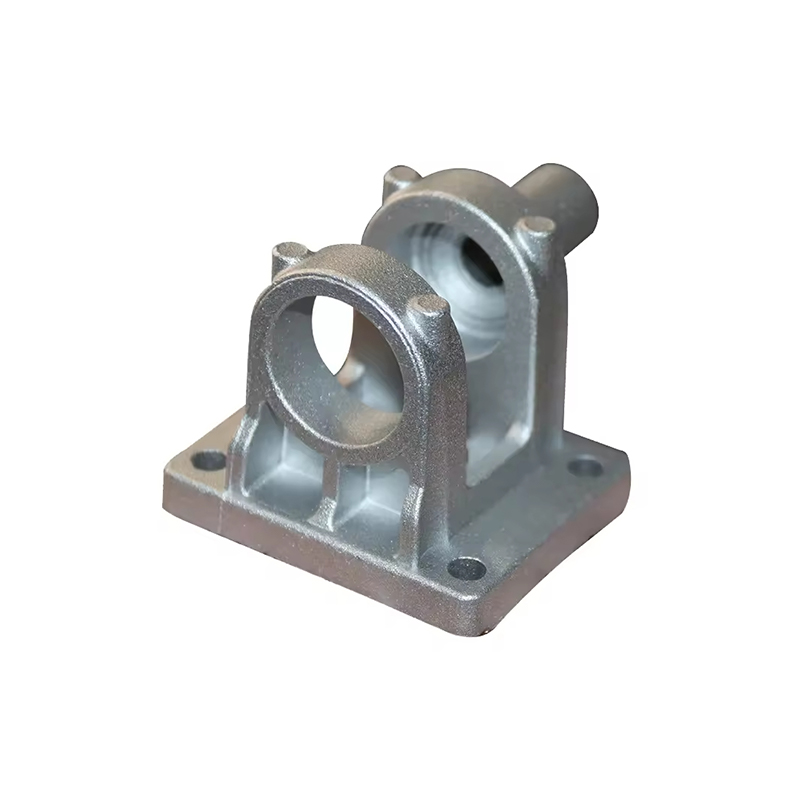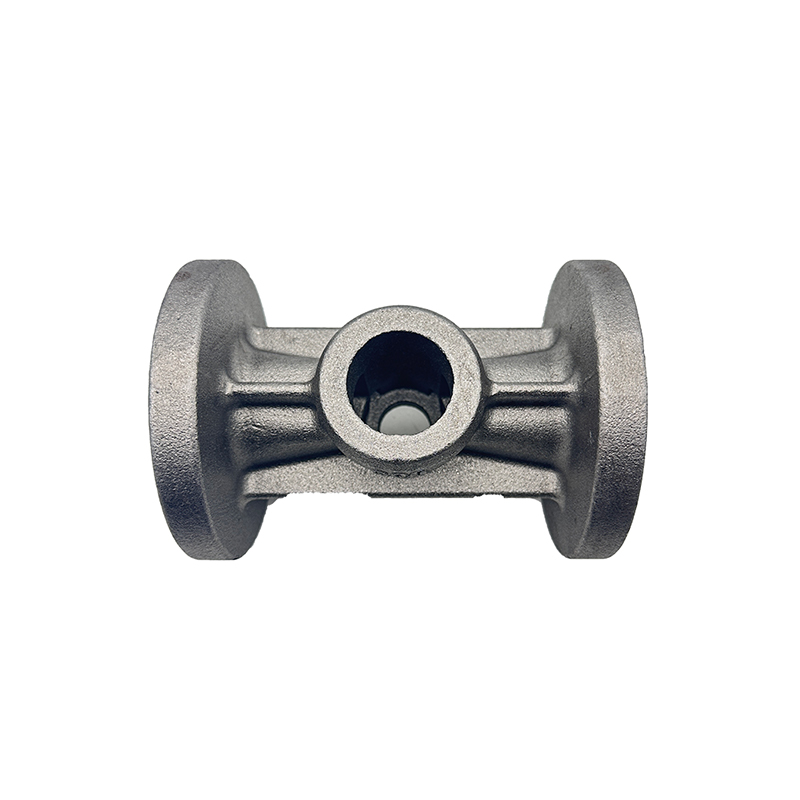
صب الزنك هو أ طريقة صب المعادن بالضغط العالي حيث يتم دفع سبائك الزنك المنصهرة إلى تجويف قالب فولاذي مقوى ("القالب") عند ضغوط تتراوح عادة من 1000 إلى 30000 رطل لكل بوصة مربعة. تتصلب السبيكة بسرعة داخل القالب، مما ينتج عنه جزء مستقر الأبعاد وقريب الشكل من الشبكة والذي غالبًا ما يتطلب القليل من المعالجة الثانوية أو لا يتطلب أي معالجة ثانوية.
بالمقارنة مع معادن الصب الأخرى مثل الألومنيوم أو المغنيسيوم أو النحاس، يقدم الزنك مزيجًا فريدًا من الخصائص: نقطة انصهار منخفضة (~420 درجة مئوية / 788 درجة فهرنهايت) ، وسيولة عالية، وقابلية صب فائقة، وقوة ميكانيكية ممتازة. هذه الخصائص تجعل الزنك الخيار المفضل للمكونات المعقدة ذات الجدران الرقيقة والأجزاء التي تتطلب تفاصيل عالية الدقة.
يتم استخدام تكوينين أساسيين للجهاز في عملية صب الزنك : ال الغرفة الساخنة الآلة (الأكثر شيوعًا للزنك) والأقل استخدامًا الغرفة الباردة آلة. في آلات الغرفة الساخنة، يتم غمر آلية الحقن في خزان المعدن المنصهر، مما يتيح أوقات دورة سريعة جدًا - عادةً 400-900 طلقة في الساعة.
نظرة عامة خطوة بخطوة على عملية صب الزنك بالقالب
تتبع عملية صب قالب الزنك تسلسلًا محكمًا من العمليات. تؤثر كل مرحلة بشكل مباشر على دقة الأبعاد وتشطيب السطح والسلامة الهيكلية للمكون النهائي.
يتم تنظيف نصفي القالب ورشهما باستخدام عامل تحرير (مادة تشحيم القالب). وهذا يمنع الالتصاق ويتحكم في التدرجات الحرارية ويطيل عمر القالب.
يتم إغلاق قالب الغطاء وقالب القاذف هيدروليكيًا ويتم قفلهما تحت قوة تثبيت عالية - وهو ما يكفي لمقاومة ضغط الحقن أثناء التعبئة.
يتم حقن الزنك المنصهر عند درجة حرارة تتراوح ما بين 430 إلى 450 درجة مئوية في تجويف القالب عبر عنق المعقوفة والفوهة (الغرفة الساخنة) بسرعة وضغط يتم التحكم فيهما بدقة.
تتجمد السبيكة خلال ميلي ثانية إلى ثوانٍ. تتحكم درجة حرارة القالب وقنوات التبريد وتكوين السبائك في معدل التصلب والبنية المجهرية.
بمجرد التصلب، يفتح القالب وتدفع دبابيس القاذف الصب خارج تجويف القالب. تصميم القاذف المناسب يمنع تشويه الميزات الرقيقة.
يتم قطع البوابات والمجاري والفلاش (غالبًا بواسطة قوالب القطع الآلية). قد تشمل مرحلة ما بعد المعالجة السفع بالخردق، أو الطلاء، أو طلاء المسحوق، أو التصنيع باستخدام الحاسب الآلي.
تستغرق الدورة بأكملها — من الحقن إلى القذف — عادةً من 5 إلى 40 ثانية اعتمادًا على تعقيد الجزء وسمك الجدار. يعد وقت الدورة السريع هذا أحد المزايا الاقتصادية الأساسية لعملية صب الزنك بالقالب.
سبائك الزنك الشائعة المستخدمة في الصب بالقالب
يؤثر اختيار سبائك الزنك بشكل كبير على الخواص الميكانيكية، ومقاومة التآكل، واستقرار الأبعاد للجزء المصبوب. تمثل عائلة ZAMAK (اختصار من الكلمات الألمانية للمعادن المكونة لها: الزنك والألمنيوم والمغنيسيوم والنحاس) المجموعة الأكثر استخدامًا من سبائك الزنك المصبوبة في جميع أنحاء العالم.
| سبيكة | آل % | % النحاس | ملغ ٪ | قوة الشد | الخصائص الرئيسية |
|---|---|---|---|---|---|
| زاماك 2 (سبائك 2) | 4.0 | 3.0 | 0.04 | ~359 ميجا باسكال | أعلى قوة وصلابة لعائلة زاماك؛ مقاومة جيدة للزحف |
| زاماك 3 (سبائك 3) | 4.0 | 0.10 | 0.04 | ~283 ميجا باسكال | الأكثر استخدامًا؛ خصائص صب ممتازة استقرار الأبعاد |
| زاماك 5 (سبائك 5) | 4.0 | 1.0 | 0.04 | ~328 ميجا باسكال | قوة أعلى من #3؛ مقاومة أفضل للزحف؛ شائع في أوروبا |
| زاماك 7 (سبائك 7) | 4.0 | 0.01 | 0.005 | ~283 ميجا باسكال | تم تعديله رقم 3 مع انخفاض المغنيسيوم؛ سيولة متفوقة. جدران أرق ممكن |
| زا-8 | 8.4 | 1.0 | 0.02 | ~374 ميجا باسكال | الألومنيوم العالي غرفة ساخنة قابلة للصب؛ خصائص تحمل جيدة |
| زا-27 | 27.0 | 2.2 | 0.015 | ~426 ميجا باسكال | أعلى قوة سبائك الزنك. خفيف الوزن؛ الجاذبية/الغرفة الباردة فقط |
زاماك 3 يمثل ما يقرب من 70% من جميع مصبوبات الزنك المنتجة في أمريكا الشمالية نظرًا لتوازنها الاستثنائي بين قابلية الصب، والخصائص الميكانيكية، وفعالية التكلفة. عندما تكون هناك حاجة إلى قوة أعلى دون التضحية بدقة الأبعاد، زاماك 5 هي الترقية النموذجية.
مزايا صب الزنك
توفر عملية صب قوالب الزنك مجموعة رائعة من الفوائد التي لا يمكن أن يضاهيها سوى عدد قليل من طرق التصنيع البديلة في وقت واحد. يساعد فهم هذه المزايا المهندسين والمتخصصين في المشتريات على اتخاذ قرارات مستنيرة بشأن اختيار المواد
تحقق مصبوبات الزنك بشكل روتيني تفاوتات تبلغ ± 0.025 مم على الميزات المهمة، مما يقلل أو يزيل عمليات المعالجة الثانوية المكلفة.
يمكن لآلات صب قوالب الزنك ذات الغرفة الساخنة إنتاج مئات الطلقات في الساعة، مما يدعم الإنتاج بكميات كبيرة بتكاليف وحدة أقل من العديد من العمليات المنافسة.
تتيح السيولة العالية للزنك المنصهر ملء الجدران الرقيقة (بسمك 0.3 مم) والتقطيعات السفلية والخيوط والممرات الداخلية المعقدة في عملية صب واحدة.
تدوم قوالب الفولاذ المستخدمة في صب قوالب الزنك لفترة أطول بكثير من تلك المستخدمة في الألومنيوم - غالبًا ما تتجاوز 1,000,000 طلقة - مما يقلل من تكلفة الأدوات المطفأة لكل جزء.
تتميز أسطح الزنك المصبوب بأنها ناعمة بدرجة كافية للطلاء المباشر أو الطلاء أو طلاء المسحوق دون إعداد سطحي مكثف، مما يقلل من تكاليف التشطيب.
يشكل الزنك بشكل طبيعي طبقة خارجية واقية، وتكون مصبوبات الزنك متقبلة للغاية للطلاء الكهربائي، والأكسدة، وطلاءات تحويل الكرومات لتعزيز الحماية.
تطبيقات صناعة المسبوكات يموت الزنك
إن تعدد استخدامات عملية صب قوالب الزنك جعلها لا غنى عنها عبر مجموعة واسعة بشكل ملحوظ من الصناعات. من الأجهزة الإلكترونية الاستهلاكية إلى مكونات السيارات الثقيلة، يتم العثور على الأجزاء المصبوبة بالزنك أينما تتقاطع الدقة العالية والقوة والجودة التجميلية مع الحاجة إلى إنتاج بكميات كبيرة وفعال من حيث التكلفة.
صناعات الاستخدام النهائي الرئيسية
في صناعة السيارات تظهر مصبوبات الزنك في المكربنات، ومكونات نظام الوقود، ومقابض الأبواب، وآليات حزام الأمان، وأجزاء عمود التوجيه، وبشكل متزايد في مكونات السيارة الكهربائية (EV) التي تتطلب حماية كهرومغناطيسية. إن القدرة على دمج وظائف متعددة في قالب واحد يقلل من خطوات التجميع والوزن في أنظمة المركبات.
ال الالكترونيات الاستهلاكية يعتمد هذا القطاع بشكل كبير على قوالب الزنك لمفصلات أجهزة الكمبيوتر المحمول، وهياكل الكاميرات، وأغطية الموصلات، والمشتتات الحرارية، حيث يعد الجمع بين قدرة الحماية الكهرومغناطيسية، والتوصيل الحراري، والتحكم الدقيق في الأبعاد أمرًا بالغ الأهمية لأداء المنتج.
اعتبارات التصميم الرئيسية لصب الزنك بالقالب
يبدأ صب قالب الزنك الناجح بـ تصميم قابلية التصنيع (DFM) . المهندسون الذين يفهمون قيود العملية وقدراتها في وقت مبكر من مرحلة التصميم يحققون جودة أفضل للأجزاء، وتكاليف أقل للأدوات، ووقتًا أسرع للطرح في السوق.
سمك الجدار
تعمل سماكة الجدار الموحدة على تعزيز التصلب المتساوي وتقليل عيوب الانكماش. سمك الجدار الاسمي الموصى به لمسبوكات الزنك هو 1.0-3.5 ملم ، على الرغم من أنه يمكن تحقيق جدران رقيقة تصل إلى 0.3 مم باستخدام ZAMAK 7. ويجب تجنب التغييرات المفاجئة في سمك القسم أو نقلها بالتناقص التدريجي.
زوايا المشروع
زوايا المشروع 0.5 درجة إلى 2 درجة على الأسطح الموازية لاتجاه خط الفراق تسمح بالطرد النظيف دون تشويه الجزء. تتطلب الجدران الداخلية والجيوب العميقة زوايا سحب أكبر للتعويض عن انكماش المعدن في النوى.
الضلوع والزعماء
يجب أن تكون الأضلاع 50-70٪ من سمك الجدار المجاور وأن تكون في موضعها بحيث تتصلب دون خلق أحواض أو مسامية. يجب أن يكون لدى الرؤساء (ميزات أسطوانية مرتفعة للمثبتات) دبابيس أساسية للتحكم في اتساق الجدار وأن تكون مدعومة بألواح التقوية من أجل القوة.
تقويض والإجراءات الجانبية
تتطلب القطع السفلية إجراءات جانبية (نوى منزلقة) في القالب، مما يزيد من تعقيد الأدوات والتكلفة. عندما يسمح التصميم، فإن تحويل القطع الخارجية إلى ميزات مكافئة يمكن تحقيقها دون إجراءات جانبية يقلل بشكل كبير من تكلفة القالب ويحسن موثوقية الإنتاج.
التسامح والانكماش
يحتوي ZAMAK 3 على انكماش خطي يبلغ حوالي 1.17%. يقوم مصممو القوالب بالتعويض عن طريق قياس التجويف بشكل مناسب. يمكن تحقيق التفاوتات العامة البالغة ±0.076 مم لكل 25 مم من البعد في الإنتاج؛ يمكن الاحتفاظ بالميزات المهمة عند ± 0.025 مم من خلال التحكم المناسب في العملية والتحكم.
العيوب الشائعة ومراقبة الجودة في صب الزنك بالقالب
حتى مع المزايا الكامنة للزنك كمعدن صب، فإن تقلب العملية يمكن أن يؤدي إلى عيوب تؤثر على سلامة الجزء أو مظهره. إن فهم الأسباب الجذرية للعيوب الشائعة يمكّن مهندسي العمليات من تنفيذ التدابير الوقائية والحفاظ على جودة المخرجات المتسقة.
- المسامية فراغات الغاز أو الانكماش داخل الصب. يحدث بسبب الهواء المحبوس، أو سرعة الحقن المفرطة، أو التهوية غير الكافية. تم علاجه عن طريق تحسين تصميم البوابة/العداء، أو إضافة مساعدة التفريغ، أو ضبط معلمات الحقن.
- يغلق الباردة خطوط التماس مرئية حيث تلتقي واجهتان من التدفق المعدني دون الدمج الكامل. ينتج عن عدم كفاية درجة حرارة المعدن، أو الحقن البطيء، أو موقع البوابة السيئ. تم تصحيحه عن طريق رفع درجة حرارة المعدن أو إعادة تصميم نظام البوابات.
- فلاش زعانف معدنية رفيعة عند خط الفراق أو حول دبابيس القاذف. يحدث بسبب القوالب البالية، أو قوة التثبيت غير الكافية، أو ضغط الحقن الزائد. يتطلب صيانة القالب، أو تعديل قوة التثبيت، أو ضبط معلمة الحقن.
- خطأ ملء غير كامل لتجويف القالب. عادةً ما يرجع ذلك إلى انخفاض درجة حرارة المعدن، أو عدم كفاية ضغط الحقن، أو تجمد الجدران الرقيقة قبل ملء التجويف. تمت معالجتها من خلال تعديل درجة الحرارة وإعادة تصميم البوابة.
- انكماش بين التغصنات المسامية تحت السطحية في وسط المقاطع السميكة بسبب انكماش التصلب. يتم تقليلها من خلال تصميم جدار موحد، وضغط التكثيف، والتبريد المناسب للقالب.
- تقرحات الفقاعات السطحية التي تظهر بعد الطلاء أو الطلاء، ناتجة عن المسامية الموجودة تحت السطح والتي تتوسع تحت الحرارة. يتم منعه عن طريق التحكم في المسامية في مرحلة الصب من خلال تحسين العملية.
تستخدم عمليات صب قوالب الزنك الحديثة نهجًا شاملاً لإدارة الجودة التحكم في العمليات الإحصائية (SPC) والفحص بالأشعة السينية والتحقق من أبعاد CMM وأنظمة الرؤية الآلية لاكتشاف العيوب ومعالجتها في الوقت الفعلي.
الاستدامة وعملية صب الزنك
نظرًا لأن الصناعات التحويلية تواجه ضغوطًا متزايدة لتقليل التأثير البيئي، فإن عملية صب الزنك بالقالب توفر مزايا الاستدامة المتأصلة التي تستحق التقدير. يعد الزنك أحد أكثر المعادن المعاد تدويرها على وجه الأرض، كما أن طبيعة الحلقة المغلقة للصب بالقالب تقلل من هدر المواد.
ال انخفاض درجة حرارة الانصهار من سبائك الزنك تترجم مباشرة إلى انخفاض استهلاك الطاقة لكل كيلوغرام من المعدن المصبوب مقارنة بسبائك الألومنيوم أو النحاس. كما أن عمر القالب أطول أيضًا، مما يقلل من استهلاك فولاذ الأدوات كثيف الاستهلاك للطاقة على مدار عمر إنتاج أحد المكونات.
علاوة على ذلك، القدرة على الإنتاج مكونات الشكل القريب من الشبكة مع الحد الأدنى من المعالجة اللاحقة، يقلل من توليد الخراطة والطاقة المرتبطة بالعمليات الثانوية. نظرًا لأن الشركات المصنعة تسعى للحصول على شهادة ISO 14001 البيئية وأهداف تقليل البصمة الكربونية، فإن المظهر الجانبي الاقتصادي الدائري المتأصل لصب الزنك يصبح معيار اختيار متزايد الأهمية.
الاتجاهات المستقبلية في تكنولوجيا صب الزنك
ال zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
ثيكسومولدينج الزنك
تعمل عمليات الصب المتجانس على حقن الزنك في حالة شبه صلبة ومتغيرة الانسيابية، مما يقلل المسامية ويحسن الخواص الميكانيكية مقارنة بالحقن التقليدي للسوائل بالكامل. على الرغم من أنها أكثر تعقيدًا، إلا أن مكونات الزنك المصبوبة بالثكسوم يمكن أن تقترب من خصائص المواد المطاوع في التطبيقات الحرجة.
المحاكاة المتكاملة والتحكم في العمليات بالذكاء الاصطناعي
يتم الآن استخدام أدوات محاكاة تعبئة القوالب المتقدمة (مثل MAGMASOFT وFlow-3D) بشكل روتيني لتحسين تصميم البوابة والعداء، والتنبؤ بالانكماش، وتحديد النقاط الساخنة قبل قطع الفولاذ. على نحو متزايد، خوارزميات التعلم الآلي يتم نشرها على آلات صب القوالب لضبط معلمات العملية ديناميكيًا استنادًا إلى بيانات المستشعر، مما يقلل معدلات الخردة ويحسن اتساق العملية.
متعدد المواد وإدراج الصب
ال zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
التصغير والصب الصغير
تم تمكين التقدم في تصنيع القوالب والتحكم في الحقن صب القالب الصغير من مكونات الزنك التي يقل وزنها عن 1 جرام مع خصائص تقاس بأجزاء من مائة من المليمتر. تستمر التطبيقات في الإلكترونيات الدقيقة والأجهزة الطبية والأجهزة الدقيقة في توسيع حدود ما يمكن أن يحققه صب الزنك بالقالب.
ال zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of دقة عالية الأبعاد، تشطيب ممتاز للسطح، أوقات دورات سريعة، عمر القالب الطويل، مرونة التصميم، وقابلية إعادة التدوير المتأصلة يعتبر صب الزنك بمثابة حجر الزاوية الدائم لتصنيع المعادن الدقيقة.
سواء تم اختيار ZAMAK 3 لمبيت إلكترونيات استهلاكية كبير الحجم، أو ZAMAK 5 لدعامة هيكلية للسيارات، أو ZA-27 لمكون محمل عالي القوة، فإن عملية صب قالب الزنك توفر طريقًا لأجزاء معدنية معقدة وعالية الجودة بتكلفة ومستوى أداء تكافح البدائل لمطابقته. بالنسبة للمهندسين الراغبين في المشاركة في العملية في وقت مبكر من دورة التصميم، يستمر صب الزنك في فتح إمكانيات جديدة في ابتكار المنتجات.